
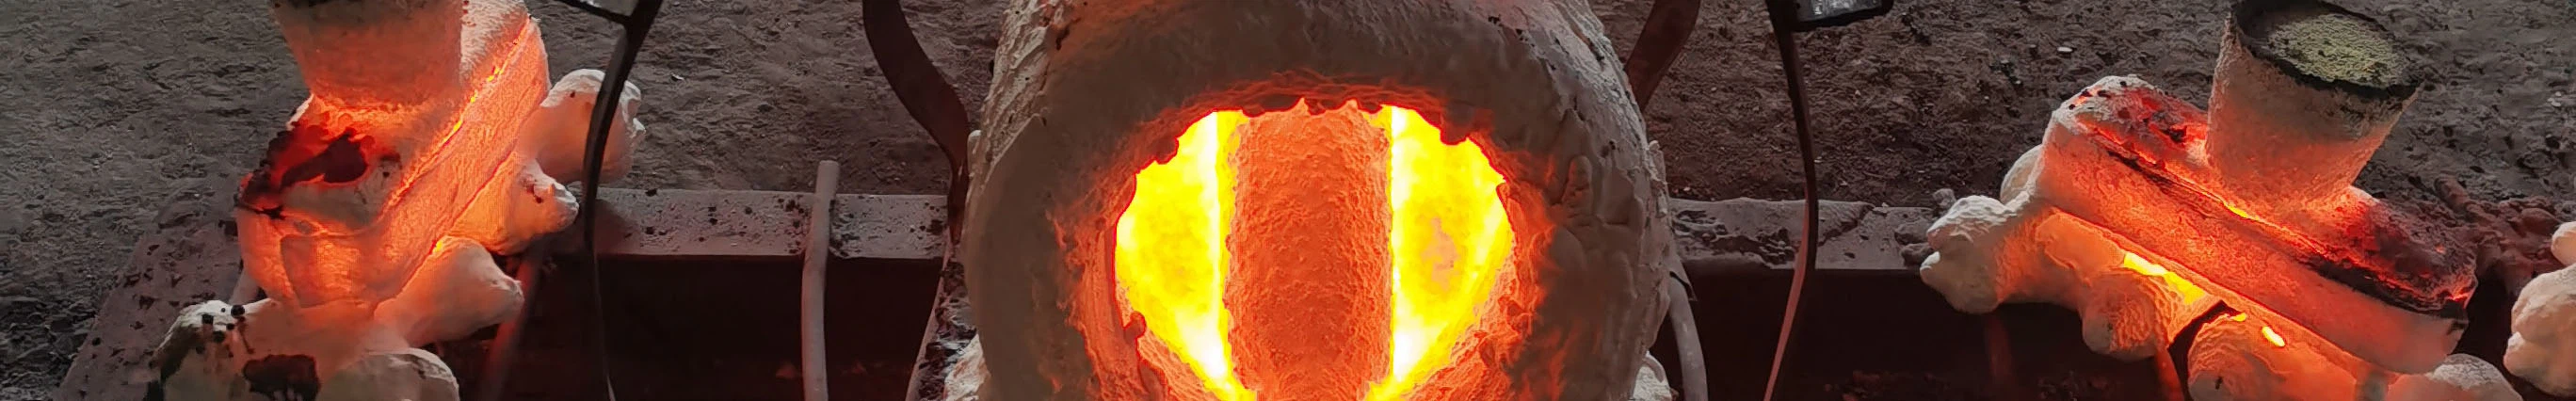
ریختهگری یکی از قدیمیترین روشهای شکلدهی فلز-است که برای بشر شناخته شده است. این به طور کلی به معنای ریختن فلز مذاب در یک قالب نسوز با حفره ای به شکلی است که باید ساخته شود و اجازه می دهد تا جامد شود. هنگامی که جامد شد، جسم فلزی مورد نظر یا با شکستن قالب یا با جدا کردن قالب از قالب نسوز خارج می شود. جسم جامد شده را ریخته گری می گویند. این فرآیند را پایه گذاری نیز می گویند
1. تاریخچه فرآیند ریخته گری
فرآیند ریخته گری احتمالاً در حدود 3500 سال قبل از میلاد در بین النهرین کشف شد. در بسیاری از نقاط جهان در آن دوره، تبرهای مسی و سایر اشیاء مسطح را در قالبهای باز از سنگ یا خشت پخته میچرخانند. این قالب ها در اصل یک تکه بودند. اما در دورههای بعدی، زمانی که نیاز به ساخت اشیاء گرد بود، چنین قالبهایی به دو یا چند قسمت تقسیم میشدند تا خروج اشیاء گرد را تسهیل کنند. عصر برنز (حدود 2000 سال قبل از میلاد) ظرافت بیشتری را در فرآیند ریختهگری به ارمغان آورد. شاید برای اولین بار، هسته ای برای ساختن جیب های توخالی در اشیا اختراع شد. این هسته ها از خاک رس پخته ساخته شده بودند.
همچنین، فرآیند سیر پردو یا موم گمشده به طور گسترده برای ساخت زیور آلات و کارهای ظریف مورد استفاده قرار گرفت.
فن آوری ریخته گری از حدود 1500 سال قبل از میلاد توسط چینی ها بسیار بهبود یافته است. قبل از آن، هیچ مدرکی دال بر فعالیت ریخته گری در چین وجود ندارد. به نظر نمیرسد که آنها با فرآیند سیر پردو آشنا نبودهاند و به طور گسترده از آن استفاده نکردهاند، بلکه در قالبهای چند{3}}تکهای برای انجام کارهای بسیار پیچیده تخصص دارند. آنها زمان زیادی را صرف تکمیل قالب تا آخرین جزئیات کردند، به طوری که به سختی به کار تکمیلی روی ریخته گری ساخته شده از قالب ها نیاز بود. آنها احتمالاً قالبهای تکهای میساختند که شامل قطعات با دقت نصب شده بود که تعداد آنها سی یا بیشتر بود. در واقع، بسیاری از این قالب ها در حفاری های باستان شناسی در مناطق مختلف چین کشف شده اند.
تمدن دره سند همچنین به دلیل استفاده گسترده از ریخته گری مس و برنز برای زیور آلات، سلاح، ابزار و ظروف شناخته شده است. اما پیشرفت زیادی در این فناوری وجود نداشت. از اشیاء و مجسمههای مختلفی که از محوطههای دره سند کاوش شده است، به نظر میرسد که آنها با تمام روشهای ریختهگری شناخته شده مانند قالب باز، قالب قطعهای و فرآیند سیر پردو آشنا بودهاند.
اگرچه هند را میتوان با اختراع فولاد بوتهای نسبت داد، اما در هندوستان، پایههای آهنی چندانی مشهود نبود. شواهدی وجود دارد مبنی بر اینکه تأسیس آهن در حدود 1000 سال قبل از میلاد در سوریه و ایران آغاز شده است. به نظر می رسد که فناوری ریخته گری آهن در هند از زمان حمله اسکندر مقدونی در حدود 300 سال قبل از میلاد مورد استفاده قرار گرفته است.
ستون آهنی معروفی که در حال حاضر در نزدیکی منار قطب در دهلی قرار دارد، نمونه ای از مهارت های متالورژی هندیان باستان است. طول آن 7.2 متر است و از آهن چکش خوار خالص ساخته شده است. فرض بر این است که این دوره مربوط به دوره چاندراگوپتا دوم (375-413 پس از میلاد) از سلسله گوپتا است. میزان زنگ زدگی این ستون که بیرون در هوای آزاد قرار دارد عملاً صفر است و حتی قسمت مدفون نیز با سرعت بسیار پایینی زنگ می زند. این باید ابتدا ریخته گری شده باشد و سپس با چکش به شکل نهایی برسد.
2. مزایا و محدودیت ها
فرآیند ریخته گری به دلیل مزایای بسیاری که دارد به طور گسترده در تولید استفاده می شود. مواد مذاب به هر بخش کوچکی در حفره قالب جریان می یابد و به همین ترتیب، هر شکل پیچیده ای داخلی یا خارجی را می توان با فرآیند ریخته گری ساخت. ریخته گری عملاً هر ماده ای چه آهنی و چه غیر آهنی امکان پذیر است. علاوه بر این، ابزار لازم برای قالب های ریخته گری بسیار ساده و ارزان هستند. در نتیجه، برای تولید آزمایشی یا تولید یک لات کوچک، یک روش ایده آل است. در فرآیند ریختهگری میتوان مقدار ماده را در جایی که دقیقاً مورد نیاز است قرار داد. در نتیجه کاهش وزن در طراحی می تواند به دست آید. ریخته گری ها معمولاً از هر طرف به طور یکنواخت خنک می شوند و بنابراین انتظار می رود که هیچ خاصیت جهت دار نداشته باشند. فلزات و ذرات معینی وجود دارند که به دلیل ملاحظات متالورژیکی فقط با ریخته گری قابل پردازش هستند و نه با فرآیند دیگری مانند آهنگری. ریخته گری با هر اندازه و وزنی حتی تا 200 تن قابل ساخت است.
با این حال، دقت ابعادی و پرداخت سطحی که توسط فرآیند ریختهگری شن و ماسه معمولی{0}}بهدست میآید در بسیاری از موارد برای کاربرد نهایی کافی نیست. برای در نظر گرفتن این موارد، برخی از فرآیندهای کاستین خاص مانند دایکستینگ توسعه یافته اند که جزئیات آن در فصل های بعدی آورده شده است. همچنین، فرآیند ریختهگری شن و ماسه تا حدی کار فشرده است و بنابراین پیشرفتهای زیادی مانند قالبگیری ماشینی و مکانیزاسیون ریختهگری در نظر گرفته شده است. با برخی از مواد، رفع عیوب ناشی از رطوبت موجود در ریخته گری شن و ماسه، اغلب دشوار است
3. شرایط ریخته گری
در فصلهای بعدی جزئیات ریختهگری شن و ماسه، که نشاندهنده فرآیند اولیه ریختهگری است، دیده میشود. قبل از پرداختن به جزئیات فرآیند، تعریف تعدادی از واژگان ریخته گری مناسب خواهد بود.

فلاسک -فلاسک قالب گیری فلاسکی است که قالب ماسه را دست نخورده نگه می دارد. بسته به موقعیت فلاسک در ساختار قالب، با نام های مختلفی مانند کشیدن، کوپ و گونه به آن اشاره می شود. این از چوب برای کاربردهای موقت یا به طور کلی از فلز برای استفاده طولانی مدت ساخته شده است.
کشیدن -فلاسک قالب گیری پایین
مقابله با -فلاسک قالب گیری بالایی
گونه -فلاسک قالبگیری میانی که در قالبگیری سه تکه- استفاده میشود.
الگوی -Pattern یک کپی از شی نهایی است که با برخی تغییرات ساخته می شود. حفره قالب با کمک الگو ساخته می شود.
خط جدایی -این خط تقسیم بین دو فلاسک قالب گیری است که قالب ماسه را تشکیل می دهد. در الگوی شکاف نیز خط تقسیم بین دو نیمه الگو است
تخته پایین- این تخته ای است که معمولاً از چوب ساخته می شود که در ابتدای ساخت قالب استفاده می شود. الگو ابتدا روی تخته پایین نگه داشته می شود، شن روی آن پاشیده می شود و سپس رمینگ در درگ انجام می شود.
شن و ماسه رو به رو- مقدار کمی از مواد کربنی که بر روی سطح داخلی حفره قالبگیری پاشیده میشود تا سطح بهتری به قطعات ریختهگری شود.
ماسه قالب گیری -این ماده نسوز تازه تهیه شده برای ساخت حفره قالب است. مخلوطی از خاک رس سیلیس و رطوبت به نسبت مناسب برای به دست آوردن نتایج مطلوب است و در حین ساخت قالب، الگو را احاطه می کند.
ماسه پشتی -این همان چیزی است که بیشتر مواد نسوز موجود در قالب را تشکیل می دهد. این از ماسه استفاده شده و سوخته تشکیل شده است.
هسته -برای ایجاد حفره های توخالی در ریخته گری استفاده می شود.
حوضچه ریختن -یک حفره کوچک-به شکل قیف در بالای قالب که فلز مذاب درون آن ریخته میشود.
اسپور - Tگذرگاهی که از طریق آن فلز مذاب از حوضچه ریختن به حفره قالب می رسد. در بسیاری از موارد جریان فلز را به داخل قالب کنترل می کند.
دونده -مسیرهای عبوری در صفحه جداسازی که از طریق آنها جریان فلز مذاب قبل از رسیدن به حفره قالب تنظیم می شود.
دروازه -نقطه ورود واقعی که فلز مذاب از طریق آن وارد حفره قالب می شود.
کلبه -گلدسته ها برای حمایت از هسته های داخل حفره قالب برای مراقبت از وزن خود و غلبه بر نیروهای متالوستاتیک استفاده می شوند.
خنک -چیل ها اجسام فلزی هستند که برای افزایش سرعت سرد شدن قطعات ریخته گری در قالب قرار می گیرند تا سرعت خنک کنندگی یکنواخت یا دلخواه را فراهم کنند.
رایزر -این یک مخزن فلز مذاب است که در قالب ریخته گری فراهم می شود تا در صورت کاهش حجم فلز به دلیل انجماد، فلز داغ بتواند به داخل حفره قالب برگردد.
4. روش ساخت قالب شن و ماسه
روش ساخت یک قالب ماسه معمولی در مراحل زیر شرح داده شده است
ابتدا یک تخته پایین یا روی سکوی قالب گیری یا روی زمین قرار می گیرد و سطح را یکدست می کند. فلاسک قالب گیری درگ به صورت وارونه روی تخته پایینی به همراه قسمت درگ الگو در مرکز فلاسک روی تخته نگه داشته می شود. باید فاصله کافی بین الگو و دیواره فلاسک وجود داشته باشد که باید بین 50 تا 100 میلی متر باشد. شن و ماسه خشک روی تخته و الگو پاشیده می شود تا لایه ای نچسب ایجاد کند. ماسه قالب گیری تازه تهیه شده با کیفیت لازم اکنون به ضخامت 30 تا 50 میلی متر در درگ و روی الگو ریخته می شود. بقیه فلاسک درگ کاملاً با ماسه پشتیبان پر می شود و به طور یکنواخت برای فشرده سازی ماسه فشرده می شود. کوبیدن شن و ماسه باید به درستی انجام شود تا به سختی فشرده نشود که خروج گازها را مشکل می کند و یا خیلی شل می شود تا قالب از استحکام کافی برخوردار نباشد. پس از پایان رمینگ، ماسه اضافی در فلاسک با استفاده از یک میله صاف تا سطح لبه های فلاسک کاملا خراش داده می شود.
اکنون، با سیم دریچه، که سیمی به قطر 1 تا 2 میلیمتر با انتهای نوکدار است، سوراخهای هواکش در عمق کامل فلاسک و همچنین روی الگو ایجاد میشود تا حذف گازها در طول انجماد ریختهگری تسهیل شود. این کار آماده سازی درگ را کامل می کند.
فلاسک درگ تمامشده اکنون به تخته پایینی میچرخد و الگو را همانطور که در عکس نشان داده شده است نشان میدهد. با استفاده از لغزش، لبه های ماسه اطراف الگو ترمیم می شود و نیمی از الگو روی الگوی درگ قرار می گیرد و با کمک سنجاق های رولپلاک آن را تراز می کند. فلاسک کوپ در بالای درگ به کمک پین ها دوباره در یک راستا قرار دارد. شن و ماسه جداکننده خشک در سراسر کشش و روی الگو پاشیده می شود
یک پین اسپرو برای ساخت گذرگاه اسپرو در فاصله کمی حدود 50 میلی متر از الگو قرار دارد. همچنین در صورت نیاز پین بریزید در محل مناسبی نگهداری می شود و ماسه قالب گیری تازه آماده شده مشابه درگ همراه با ماسه پشتی پاشیده می شود. شن و ماسه کاملاً کوبیده می شود، ماسه اضافی خراشیده می شود و سوراخ های هواگیری در سرتاسر کوپ مانند درگ ایجاد می شود.
پین اسپرو و پین رایزر e با دقت از فلاسک خارج می شوند. بعداً، حوضچه ریختن در نزدیکی بالای اسپرو بریده می شود. کوپ از درگ جدا می شود و هر شن و ماسه شل روی رابط کوپ و درگ با کمک دم از بین می رود. اکنون، با استفاده از میخ های کشش و کوبیدن الگو به دور تا حدودی حفره قالب را بزرگتر می کند تا دیواره های قالب توسط الگوی بیرون کشیدن خراب نشوند، نیمه های کوپ و الگوی درگ خارج می شوند. رانرها و گیت ها در قالب با احتیاط بدون خراب شدن قالب بریده می شوند. هر گونه ماسه اضافی یا شل که در رانرها و حفره قالب یافت می شود با استفاده از دمنده از بین می رود. در حال حاضر، ماسه روبرو به شکل خمیر در سراسر حفره قالب و رانر اعمال می شود که به ریخته گری تمام شده سطح خوبی را می بخشد.
یک هسته شنی خشک با استفاده از جعبه هسته تهیه می شود. پس از پخت مناسب مانند عکس در حفره قالب قرار می گیرد. کوپ بر روی درگ جایگزین می شود و از تراز این دو با استفاده از پین مراقبت می کند. برای مراقبت از نیروی متالواستاتیک رو به بالا در حین ریختن فلز مذاب، وزن مناسبی روی کوپ نگه داشته می شود. قالب هم اکنون همانطور که در عکس نشان داده شده برای ریختن آماده است.


