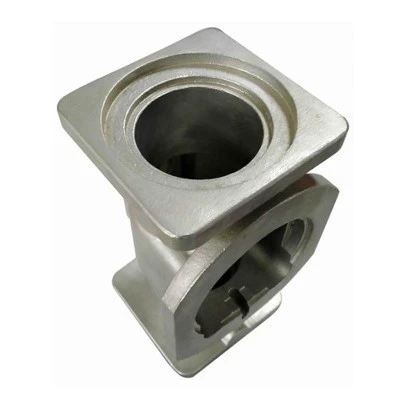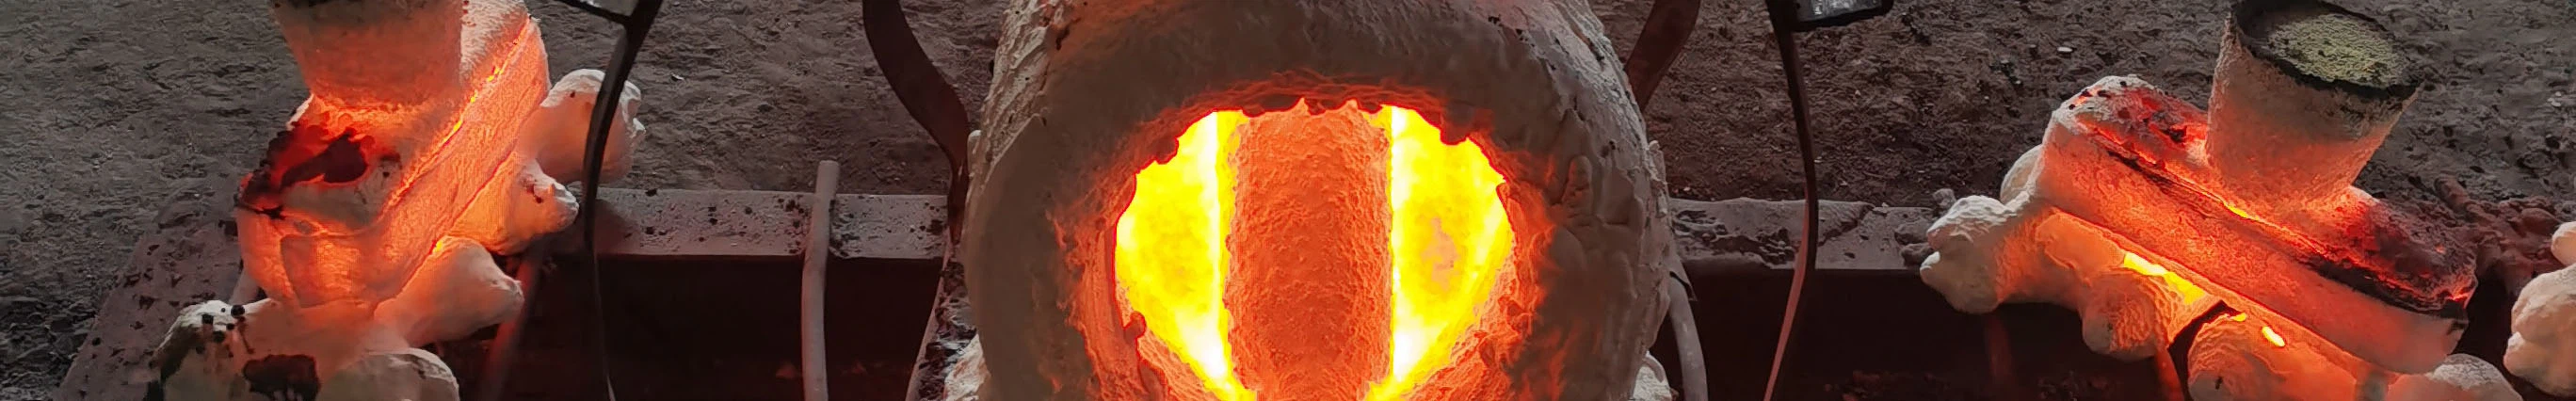
در ریخته گری سرمایه گذاری، یک شکل یا ماکت (معمولاً از موم) تشکیل می شود و در داخل یک استوانه فلزی به نام فلاسک قرار می گیرد. گچ مرطوب داخل سیلندر دور مومی شکل ریخته می شود. پس از سفت شدن گچ، استوانه حاوی نقش موم و گچ را در کوره قرار می دهند و تا زمانی که موم کاملا بخار شود، حرارت داده می شود. بعد از اینکه موم کاملاً سوخت- (واکس زدایی) فلاسک از اجاق خارج میشود و فلز مذاب (معمولاً فولاد آلیاژی، فولاد ضد زنگ، برنج و غیره) در حفرهای که از موم باقی مانده است ریخته میشود. هنگامی که فلز سرد و جامد شد، گچ بریده می شود و ریخته گری فلز آشکار می شود.
ریخته گری برای ایجاد اشیاء مجسمه ای یا اشکال مهندسی با هندسه پیچیده در فلز بسیار مفید است. قطعات ریخته گری ظاهر منحصر به فردی دارند که کاملاً متفاوت از قطعات ماشین کاری شده است. برخی از اشکالی که ماشین کاری آنها دشوار است، راحت تر ریخته می شوند. همچنین ضایعات مواد کمتری برای اکثر اشکال وجود دارد، زیرا بر خلاف ماشینکاری، ریختهگری یک فرآیند کاهشی نیست. با این حال، دقت قابل دستیابی از طریق ریخته گری به خوبی ماشینکاری نیست.
چه زمانی باید ریخته گری سرمایه گذاری و چه زمانی باید ریخته گری شن و ماسه را انتخاب کنید؟
یکی از مزیتهای بزرگ ریختهگری سرمایهگذاری این است که میتواند زیر برشهایی را در الگو ایجاد کند، در حالی که ریختهگری شنی اینطور نیست. در ریخته گری شن و ماسه، الگو باید پس از بسته بندی از ماسه بیرون کشیده شود، در حالی که در ریخته گری سرمایه گذاری، الگو با حرارت تبخیر می شود. ریختهگریهای توخالی و مقاطع نازکتر نیز با ریختهگری سرمایهگذاری آسانتر ساخته میشوند و به طور کلی سطح بهتری به دست میآید. از سوی دیگر، ریختهگری سرمایهگذاری فرآیندی بسیار به موقعتر و پرهزینهتر است و میتواند میزان موفقیت کمتری نسبت به ریختهگری شن و ماسه داشته باشد، زیرا مراحل بیشتری در این فرآیند وجود دارد و فرصتهای بیشتری برای اشتباه پیش میرود.

لینک های سریع:
ریخته گری شن و ماسه | ریخته گری سرمایه گذاری | ماشینکاری CNC | یک نقل قول دریافت کنید